

型煤硬度不足,并不一定是粘合剂添加量不够。原料颗粒大小、含水量调节以及压球压力不当,都有可能造成球团疏松、脱模时开裂或运输途中掉粉。仅仅提高粘合剂添加比例,未必能够解决问题,还可能推高生产开支,甚至损害成品的燃烧性能。
一、型煤硬度不足,首先要检查具体哪个环节出现了问题
型煤强度不能单凭某一个指标来判断。刚压制完成时是否保持完整、存放一段时间后是否出现裂纹、运输途中是否容易发生破损,这些都会影响最终的使用效果。
| 观察环节 | 常见表现 | 可能原因 |
|---|---|---|
| 压球成型 | 球团松散,边角缺损 | 粘合剂适配性不足、原料粒度不合理 |
| 脱模阶段 | 出模后开裂、掉边 | 水分不合适、压制参数不匹配 |
| 堆放储存 | 表面裂纹、球体变松 | 堆放条件不合适、强度形成不足 |
| 输送运输 | 碰撞后破碎、掉粉 | 成品强度不足、运输条件较严苛 |
| 后续使用 | 成品表现不稳定 | 粘合剂配方与使用工艺不匹配 |
先分清问题发生在哪个环节,后面的调整才有方向。如果压球时就不成型,和压出来完整、放置一段时间后才开裂,处理方法并不一样。
粘合剂添加量确实会影响成型强度,但并不是越多越好。
如果添加量不足,颗粒之间的结合不够,容易出现压球松散、脱模掉粉等情况。但如果已经达到合理添加比例,继续增加用量,强度也不一定明显提高。
水分对粉料混合和压球成型有直接影响。
水分过低,粘合剂可能难以均匀分散,粉料之间结合不充分;水分过高,混合料容易发黏,可能出现粘辊、脱模困难或球团变形等情况。
压球压力、给料状态和设备运行情况,也会影响球团的密实程度。
压力不足时,粉料颗粒之间结合不紧密;压力过高也不一定能改善成型效果,还可能增加设备负荷,出现脱模不顺畅等问题。
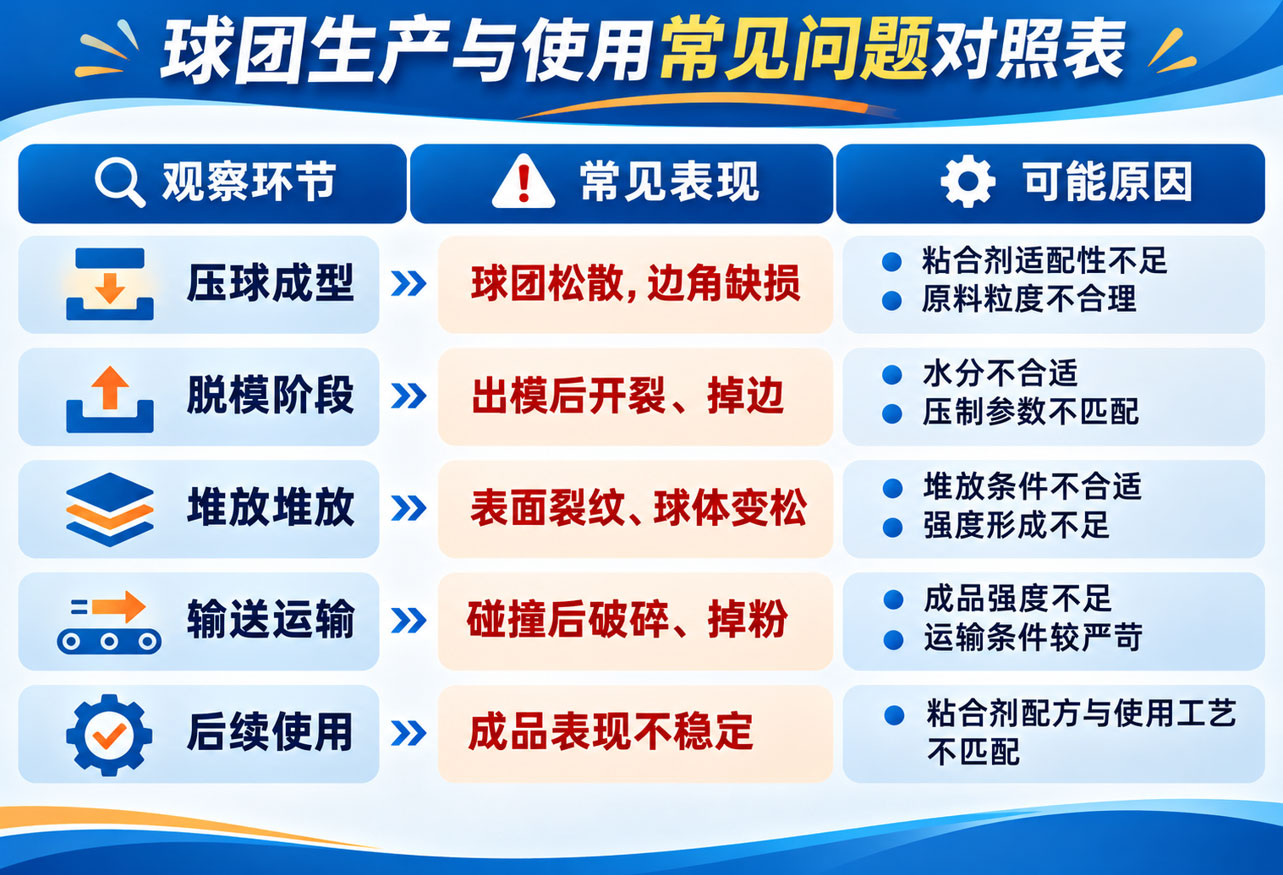
下面这张表可以作为现场初步排查的参考。
| 观察环节 | 常见表现 | 可能原因 |
|---|---|---|
| 压球成型 | 球团松散,边角缺损 | 粘合剂适配性不足、原料粒度不合理 |
| 脱模阶段 | 出模后开裂、掉边 | 水分不合适、压制参数不匹配 |
| 堆放储存 | 表面裂纹、球体变松 | 堆放条件不合适、强度形成不足 |
| 输送运输 | 碰撞后破碎、掉粉 | 成品强度不足、运输条件较严苛 |
| 后续使用 | 成品表现不稳定 | 粘合剂配方与使用工艺不匹配 |
这里有一个容易忽略的地方:湿球完整,不代表干球强度一定合格;实验室压球效果好,也不代表现场连续生产就没有问题。不同阶段的检测结果需要分别记录。
免烘干工艺主要是减少专用烘干环节,并不意味着球团压出来后马上就能达到运输强度。
试验时建议记录以下内容:
1.压球后球团的完整程度;
2.不同堆放时间下的强度变化;
3.堆放和转运过程中的破损情况;
4.成品燃烧时是否有明显异味,是否影响原有使用工艺。
如果生产线没有烘干设备,更要提前确认堆放场地、堆放方式和成品周转时间,不能只看刚脱模时的状态。
不建议一发现强度不足就直接加量。可以用同一批原料进行几组对比试验,尽量排除原料批次和设备参数变化带来的干扰。
第一步:检测原料。 了解原料粒度、水分及主要成分,确认不同批次之间是否存在明显差异。
第二步:调整添加比例。 在相同原料和相近压球条件下,设置不同添加比例,观察成型和脱模情况。
第三步:检查堆放强度。 记录不同堆放时间下的强度变化,不能只比较刚压出来的球团。
第四步:现场验证。 使用现有设备试生产,观察成球率、返料、运输破损和后续使用表现。
最后确定的不是一个单纯的添加量,而是一套与原料、设备和生产工艺相匹配的参数。
Q1:型煤强度不够,增加粘合剂添加量有用吗?
如果确实是添加量不足,适当调整可能改善强度。但如果问题来自水分、粒度或压球压力,单纯增加添加量效果有限,还可能增加成本。
Q2:型煤压出来完整,为什么放一段时间后会开裂?
可能与原料水分变化、粘合剂适配性和堆放条件有关。建议观察开裂出现的时间,并对比不同堆放条件下的球团状态。
Q3:型煤水分越高,压出来的强度越好吗?
不是。水分过低可能影响粘合剂分散,水分过高又可能造成混料发黏、脱模困难。合适的水分范围需要根据原料和设备试验确定。
Q4:免烘干型煤粘合剂压出来的球,多久可以运输?
没有统一时间。不同原料、添加比例和堆放条件都会影响强度形成,需要通过不同堆放时间的对比试验,确定适合运输的时间。
Q5:不同厂家生产的焦粉、兰炭粉,可以使用同一种粘合剂吗?
可以从同一产品系列中筛选,但不建议直接使用相同配方和添加比例。不同来源的原料在粒度、水分和组成上可能有差异,需要分别进行适配试验。
河南建杰实业有限公司针对无烟煤粉、焦粉、兰炭及煤泥等煤焦类物料提供粘合剂和配方适配服务。
对于型煤强度不足、压球后掉粉、运输破损或希望采用免烘干工艺的企业,可以先提供原料样品。通过实验室成型、强度及相关杂质检测,再结合现有压球设备和后续使用要求确定配方。
官方咨询电话:18736030804
24小时服务电话:19339966361
具体配方、添加比例及成型指标,以实际原料检测和现场验证结果为准。
商务对接 |
〔吴总 19339966361〕 |
基地地址 |
〔河南省周口市淮阳区四通镇〕 〔四川省达州市达川区百马产业新区一号厂房〕 |
回复时间 |
工作时段回;急单直接打商务电话 |
→ 型煤、焦粉、兰炭成型用什么粘合剂?→〔https://www.jianjieshiye.com/question/284480504/〕
→ 焦粉粘合剂产品说明 → 〔https://www.jianjieshiye.com/p6/359263745/〕

返回顶部
 当前位置:

 营业执照